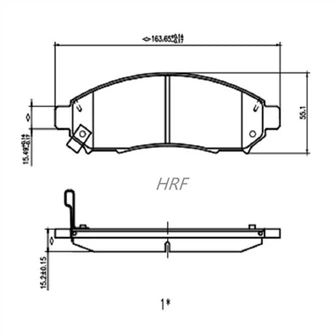
Fékbetét gyártási folyamat áramlása
I. A fékbetét -csiszológépek áttekintése
Meghatározás és funkció
A fékbetét -őrlőgép egy speciális berendezés, amelyet a fékbetétek súrlódási felületének precíziós megmunkálására használnak. Az őrlési kerekeket vagy csiszolószöreket alkalmazza a felület csiszolására, biztosítva a vastagságtűrés, a sík és a felületi érdesség tervezési követelményeinek való megfelelést. Ezek a tényezők közvetlenül befolyásolják a fékteljesítményt (stabilitás, zajszabályozás) és az élettartamot.

Ii. Fékbetét csiszolási folyamat áramlása
1. Nyersanyag-előkészítés és előfeldolgozás
-Anyagösszetétel **: gyanta alapú, félfémes vagy kerámia kompozit anyagok.
- Folytatás folyamat: Forró vagy hideg sajtó, amelyet a szinterelés követ.
- Durva megmunkálás: Használjon fűrész- vagy marógépeket a burrok eltávolításához, így a 0. 2 - 0.
2. A gépek feldolgozásának alapvető lépései
1. lépés: szorítás és elhelyezés
- Tisztítsa meg a fékbetét felületét, és rögzítse a szerelvényen, biztosítva a vízszintes igazítást.
- A CNC rendszer leolvassa a munkadarab 3D modelljét, és automatikusan beállítja a szorító erőt.
- Biztonsági protokoll:
- Viseljen személyi védőfelszerelést (PPE).
- Tisztítsa meg a port az ólomcsavaroktól, mielőtt a motor bilincseket bármilyen irányba állítja.
- Hagyó fűrész penge vastagsága: 2,7 mm; rés szélessége<3.0 mm.
- Állítsa be a mélységet és a helyzetet függőleges és vízszintes fogantyúkkal a folyamatkövetelmények, majd zárja be.
2. lépés: Durva őrlés
- Csiszolókerék: 80–120 szemcsés gyémántkerék.
- Paraméterek: orsósebesség: 1500 ford / perc; Takarmány -sebesség: 10–20 mm/s.
- Cél: Gyorsan távolítsa el a felesleges anyagot, a vastagságot a tervezési értékhez közelítve (hagyja 0.
- BEÁLLÍTÁSOK:
- Állítsa be a durva őrlőmotort 0 3 - 0. 4 mm vastagabb, mint a végső cél.
- Digitális kijelző: X 0 a durva őrlési kerék magasságát jelzi; Y 0 jelzi a finom csiszolókerék helyzetét.
- Lazítsa meg a rögzítőcsavarokat, állítsa be a függőleges fogantyúkat a célértékekre, és zárja be.
3. lépés: Fejezze be az őrlést
- Csiszolókerék: 200–400 szemcsés CBN (köbös bór -nitrid) kerék.
- Paraméterek: orsósebesség: 2500 ford / perc; Takarmány -sebesség: 5–10 mm/s.
- Cél: ± 0. 005 mm vastagsági tolerancia elérése és a felületi érdesség kevesebb vagy azzal egyenlő, mint 1,6 μm.
- Chamfering:
- Számítsa ki a Chamfer dimenziókat folyamatkövetelmények szerint.
- Vonta vissza az őrlőkereket 2–3 mm -rel, majd állítsa be a leszállást a próbacsiszolás alapján. Zárja a kalibrálás után.
4. lépés: Chamfering és réselés
- További funkciók: Egyes gépek integrálják a kerekeket vagy a lézeres vágófejeket.
- Cél: Távolítsa el az él stresszkoncentrációját, optimalizálja a hő eloszlását és megakadályozza a féknyújtást.
- előkészítés előtti tesztelés:
- 2–3 minta tesztelése a teljes előállítás előtt.
.
- Side Block szélessége vs. súrlódási blokk oldalirányú tolerancia: 0. 0 5–0,1 mm.
- Legalább 2–3 mm magasság az acél hátulján fenntartva, hogy megakadályozzák a kerekes érintkezést a push lemezekkel.
- Finomhangú paraméterek, ha eltérések fordulnak elő.
5. lépés: Tisztítás
- Nagynyomású mosás: Távolítsa el az őrleményeket és a maradék hűtőfolyadékot.
Összefoglalás
Mint a fékbetét gyártásának alapvető feldolgozó berendezése, a fékbetét -őrlőkészülékek pontossága és hatékonysága közvetlenül meghatározza a termék teljesítményét és a piaci versenyképességet.