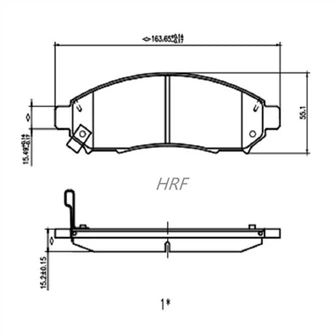
A kritikus rés – Hogyan szabályozza a fékbetét-gyár a távolságot a csendes, húzásmentes fékek érdekében
Ha a fékbetét be van szerelve a féknyereg tartójába, az nem ül szorosan az ütközőfelületekhez. Kis rés van – jellemzően 0,2–0,6 mm – a párna acél hátlapja és a konzol vezetőcsatornái között. Ez a rés, amelyet futóhézagnak vagy ütközési hézagnak neveznek, az egyik legkritikusabb, de figyelmen kívül hagyott méret a féktervezésben. Túl szoros, és a betét nem tud megfelelően visszahúzódni fékezés után, ami légellenállást, túlmelegedést, megnövekedett üzemanyag-/energiafogyasztást és idő előtti kopást okoz. Túl laza, és a betét zörög az ütődéseken, zajt kelt, és fékezés közben elmozdulhat, ami egyenetlen érintkezést és pedálpulzációt okoz. Egy professzionális fékbetétgyár precízen szabályozza ezt a távolságot, megtervezi a fékbetét méreteit és hardverét a tökéletes egyensúly elérése érdekében.
Miért számít az engedély?
Fékezés közben a féknyereg dugattyúja a forgórészhez nyomja a betétet. Amikor a vezető elengedi a pedált, a dugattyú kissé visszahúzódik (a tömítés deformációja és a rotor kifutása miatt), és a párnának vissza kell csúsznia a rotortól – jellemzően 0,1–0,3 mm-rel. Ez a visszahúzás azon múlik, hogy a betét szabadon tud mozogni a konzol vezetőcsatornáin belül.

Ha a hézag túl kicsi (0,15 mm alatt):
· A párna nem tud teljesen visszahúzódni.
· A maradék ellenállás miatt a párna súrolja a rotort.
· Felgyülemlik a hő, ami felgyorsítja a kopást és potenciálisan felforr a fékfolyadék.
· Növekszik az üzemanyag- vagy villamosenergia-fogyasztás – a flottaműveletek során mérhető.
· A rotor túlmelegszik, ami vetemedést vagy repedést okoz.
Ha a hézag túl nagy (0,7 mm felett):
· A párna zörög egyenetlen utakon – gyakori vásárlói panasz.
· Fékezés közben a betét felborulhat vagy megdőlhet, ami egyenetlen nyomáseloszlást és kúpos kopást okozhat.
· A fékpedál érzete inkonzisztenssé válik, ahogy a fékbetét eltolódik a konzolon belül.
Mi határozza meg az engedélyt
A törlés egy rendszertulajdonság, amelyet a következők határoznak meg:
· A hátlap szélessége – A lemezt pontosan a megfelelő méretre kell bélyegezni.
· Az ütközőcsipesz vastagsága – A rozsdamentes acél klipek (a konzolra szerelve) oldalanként 0,2–0,4 mm-rel növelik. A vastagságukat ellenőrizni kell.
· Konzolöntési tűrések – A vezetőcsatorna szélessége járműmodellenként változik. A gyárnak ismernie kell minden egyes alkalmazás célját.
· Bevonat vastagsága – Bármilyen festék vagy korróziógátló bevonat a lemez szélein növeli a tényleges szélességet.
Hogyan ellenőrzi a professzionális gyár a vámkezelést
1. Alkalmazás-specifikus méretezés – A gyár minden járműalkalmazáshoz adatbázist vezet a konzolcsatorna-szélességekről. Az egyes cikkszámok esetében a hátlap szélességét úgy kell kiszámítani, hogy szobahőmérsékleten 0,25–0,45 mm oldalanként (összesen 0,5–0,9 mm) célhézagot érjen el. A gyár a hőtágulást is figyelembe veszi, biztosítva, hogy a hézag ne zárjon be teljesen, amikor a párna forró.
2. Bélyegzési pontosság – A hátlapok ±0,05 mm-es tűrésre vannak bélyegezve. A gyár progresszív szerszámokat használ folyamat közbeni méréssel az esetleges eltolódás észlelésére. A tűréshatáron kívüli lemezeket a súrlódási kötési szakasz elérése előtt selejtezik.
3. Bevonatszabályozás – A korróziógátló bevonatok (e-coat, porcoat) növelik a vastagságot. A gyár méri a bevonat vastagságát a lemez szélein (nem csak a hátoldalon), és ennek megfelelően állítja be a bélyegzési méreteket. Egyes gyárak a bevonatolás során elfedik a lemez széleit, hogy elkerüljék a vastagság hozzáadását ott, ahol ez a legfontosabb.
4. A kapocs vastagságának ellenőrzése – A vasalatkészlethez mellékelt ütközőkapcsok vastagságát és rugóerejét mérik. Ha a klipek túl vastagok, csökkentik a hézagot; túl vékonyak, nem csillapítják a csörgést.
5. Végső összeszerelés ellenőrzése – Minden gyártási tétel tartalmaz egy hézagellenőrzést: egy mintapárnát helyeznek be egy reprezentatív konzolba (vagy egy, a konzolt megismétlő rögzítőbe), és a hézagot hézagmérőkkel mérik. Ha a kiürítés a megadott tartományon kívülre esik, a teljes tétel karanténba kerül.
Mit kérdezzenek a vásárlók
A fékbetétgyár értékelésekor kérdezze meg:
· Mi a megcélzott futási távolság a rendelni kívánt cikkszámokhoz?
· Hogyan ellenőrzi a távolságot – tényleges féknyereg konzolokat vagy szerelvényt használ?
· Méri a bevonat vastagságát a lemez szélein?
· Volt-e bármilyen helyszíni panasza zörgéssel vagy vonszolással kapcsolatban a kiürítési problémák miatt?
Kérjen mintapárnákat is, és szerelje be őket egy reprezentatív konzolba. Szobahőmérsékleten enyhe csörömpölésnek kell hallania, amikor megrázza a tartót (ez a távolságot jelzi), de a párna nem lötyöghet túlzottan. Miután a betétet sütőben 200 fokra melegítette, ellenőrizze újra az illeszkedést – a hézagnak csökkennie kell, de nem zárnia kell teljesen.
Az ügyfél beszélgetése
Elosztóként a következőket oktathatja: "A betéteinket pontosan a jármű tartóhézagára méreteztük. A beszereléskor hallható kis csörgő szándékos – biztosítja, hogy a betét melegen megfelelően visszahúzódjon, és elkerülje a húzódást." Ez megakadályozza, hogy a telepítők szükségtelenül visszatérjenek, akik összetévesztik a megfelelő távolságot a rossz illeszkedéssel.
A lényeg
A futási hasmagasság kis méret, nagy következményekkel. Túl szorosan húz, túlmelegszik, és energiát pazarol. A túl laza zörög, egyenetlenül kopik és idegesít. A professzionális fékbetétgyár precíz bélyegzéssel, bevonatkezeléssel, klipellenőrzéssel és rutin teszteléssel ellenőrzi a hézagot. Ha olyan gyárból szerzi be a beszerzést, amelyik túl van ezen a hiányosságon, ügyfelei élvezhetik a csendes, hatékony, tartós fékeket – és elkerülheti a két leggyakoribb terepproblémát.